Muayene ve ölçüm: avantajlarınız
ZOLLER ile takım muayenesinde nelerin mümkün olduğunu öğrenin: süreç odaklı muayenelerden SKP, pürüzlülük ve dijital ikiz oluşturmaya kadar üst düzey analizler.
Daha fazla bilgi
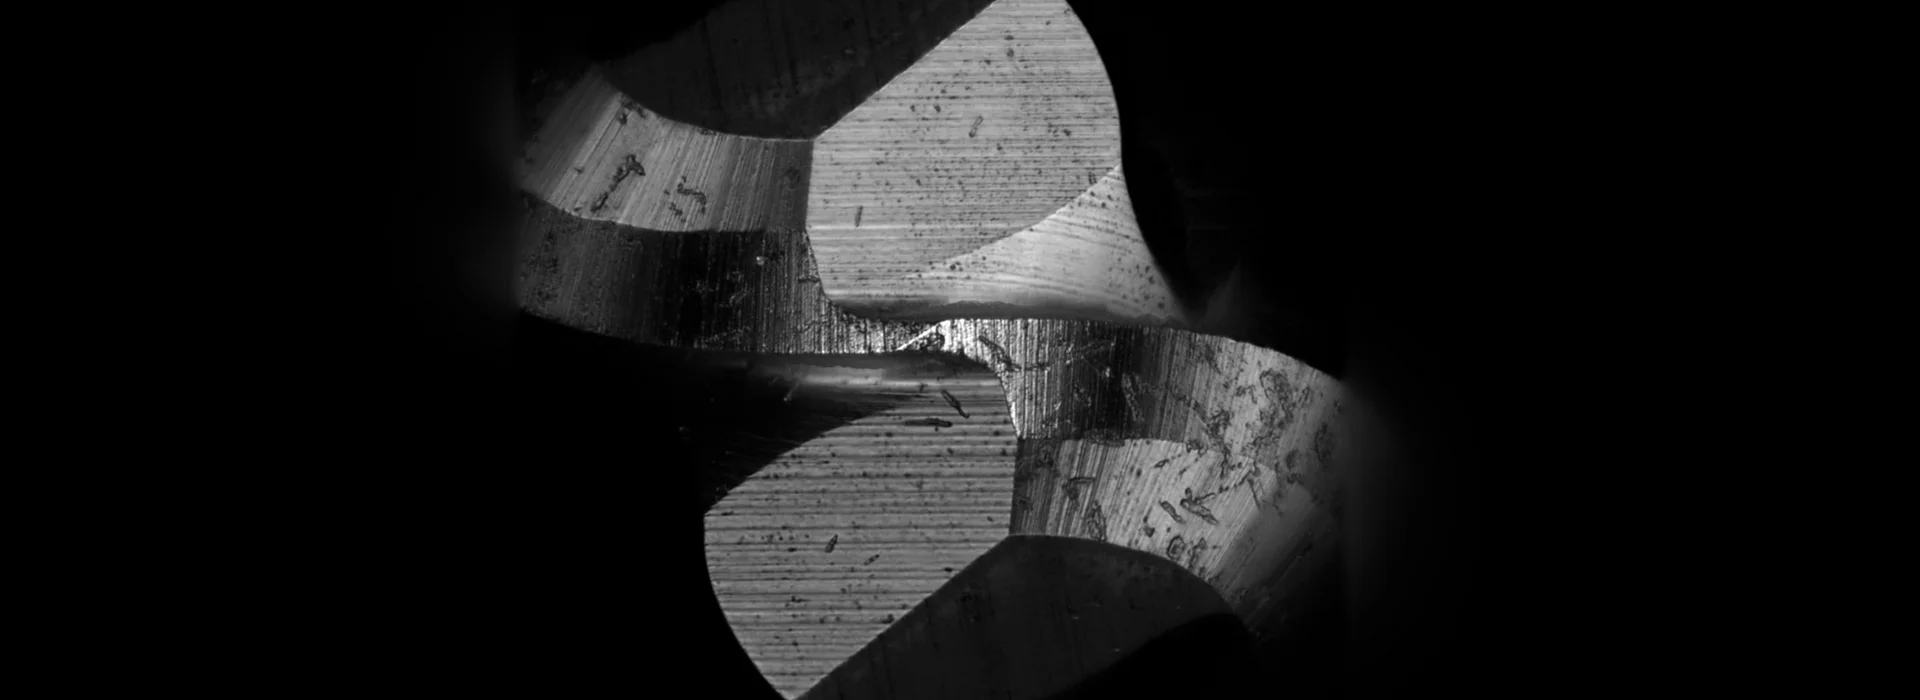
Takımların tam olarak tasarlandıkları ve üretildikleri işi yapabilmesi için kendilerinin de hassas şekilde üretilmesi gerekir. Üniversal ölçüm makinelerimizle takımlar mikron hassasiyetinde ölçülebilir ve gereksinimlere uygunlukları kontrol edilebilir.
Ölçüm makineleri ölçülen temas noktalarını belirli bir hareket ekseni boyunca belirli bir uzunluk ölçüm sistemine atar. Ölçüm yazılımı daha sonra bu bilgiyi işler ve tüm koordinat ölçüm sistemindeki belirli noktalara atar.
KMM yazılımı daha sonra bu şekilde belirlenen koordinatları kullanarak uzunluklar, açılar, iki ölçüm noktası arasındaki mesafeler vb. gibi doğrudan ölçülmeyen büyüklüklerin değerlerini hesaplar.
Koordinat ölçüm sisteminde belirlenen ölçüm noktaları (gerçek değerler) daha sonra takımın tasarımları gibi spesifikasyonlardan çıkan değerlerle (nominal değerler) karşılaştırılır. Bunlar uyuşmazsa, yani üretim hataları veya aşınma nedeniyle ölçüm sapmaları varsa uygun önlemler alınabilir.
“3D ölçüm makineleri” genellikle bir ölçüm nesnesinin üç boyutlu ölçülerini nispeten kısa sürede, ideal olarak gerçek zamanlı ölçebilen ölçüm makineleridir. Kompakt çizgisel veya matris kameralar kullanıldığında bu test makinelerinin bazıları taşınabilir ya da en azından nakledilebilir olabilir. Ancak taşınabilir KMM'ler genellikle geleneksel test makinelerinden biraz daha az hassastır.

Birçok ölçüm makinesi koordinat ölçüm teknolojisi olarak bilinen yöntemle çalışır. Ölçüm makinesi (tam adı “koordinat ölçüm makinesi”, KMM) uygun bir sensörle iş parçası yüzeyindeki belirli noktaların tam olarak hangi koordinatlarda bulunduğunu kaydeder.
Çoğu durumda koordinat sistemi, koordinat ölçüm sistemlerinin dik hareket eksenlerine paralel olarak oluşturulur.
Temassız tarama ise kameralar, lazer üçgenleme sensörleri ve optik ya da elektrik sensörleri gibi diğer yöntemleri kullanır. Bu durumda ölçüm işlemi, ölçüm sensörü iş parçasına hiç temas etmeden gerçekleşir. Belirli koşullarda bu, ölçüm sürecini önemli ölçüde hızlandırabilir.
İş parçalarının dokunsal (mekanik) taranması için ölçüm sensörleri veya prob uçları kullanılır; genellikle anahtarlamalı sistemler (yalnızca bekleme durumu ile temas arasında ayrım yapabilir) ve ölçen sistemler (dar bir alan içindeki sapmaları ölçebilir) arasında ayrım yapılır.
Çoklu sensörlü koordinat ölçüm makineleri yalnızca özellikle hassas sonuçlar elde etmek için değil, her gereksinim için özellikle uygun bir ölçüm yöntemi sunmak için de farklı tarama yöntemlerini birleştirir.
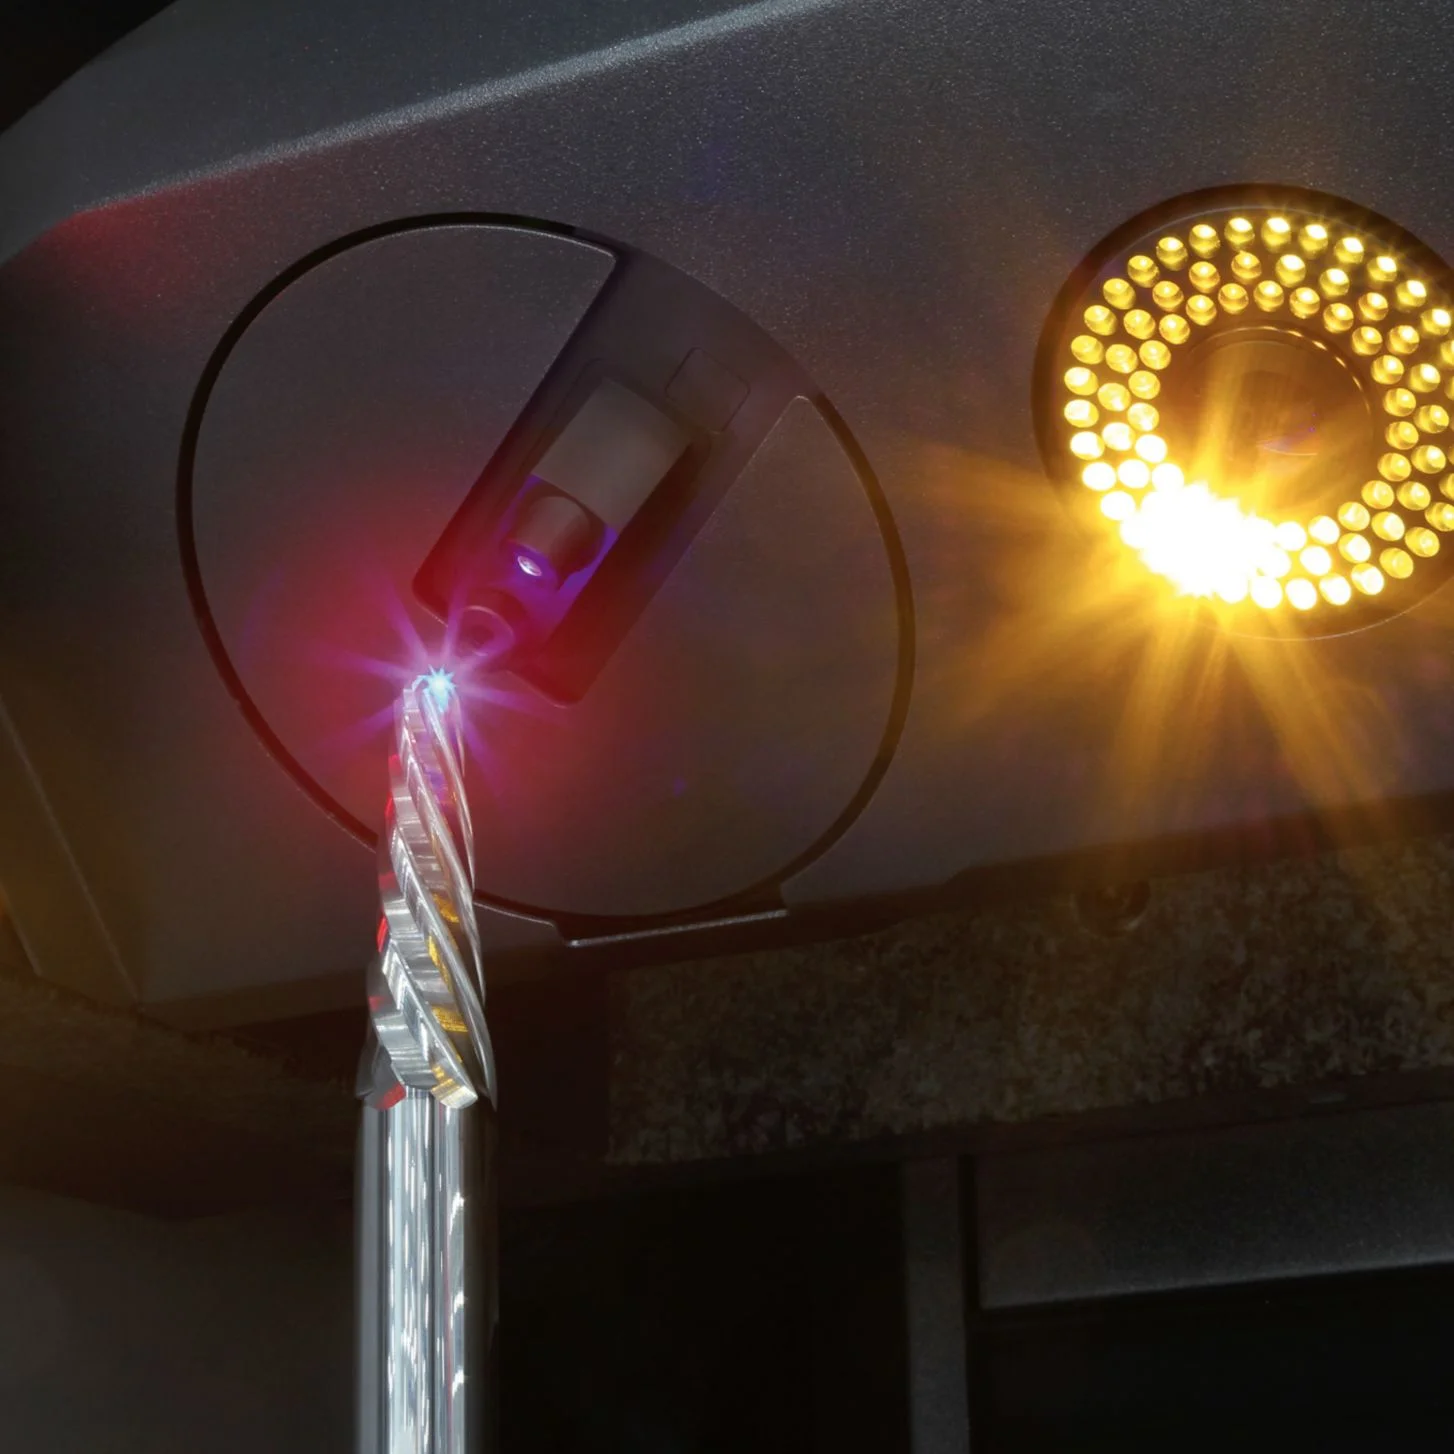
ZOLLER ile takım muayenesinde nelerin mümkün olduğunu öğrenin: süreç odaklı muayenelerden SKP, pürüzlülük ve dijital ikiz oluşturmaya kadar üst düzey analizler.
Hedefleriniz ve bunlara ulaşmak için fikirlerimiz üzerine bireysel görüşme. Doğrudan Smart Factory'den ZOLLER çevrimiçi danışmanlığı. Hemen randevunuzu alın.