ZOLLERの概要:当社の専門知識
私たちは皆様の活動を支援します
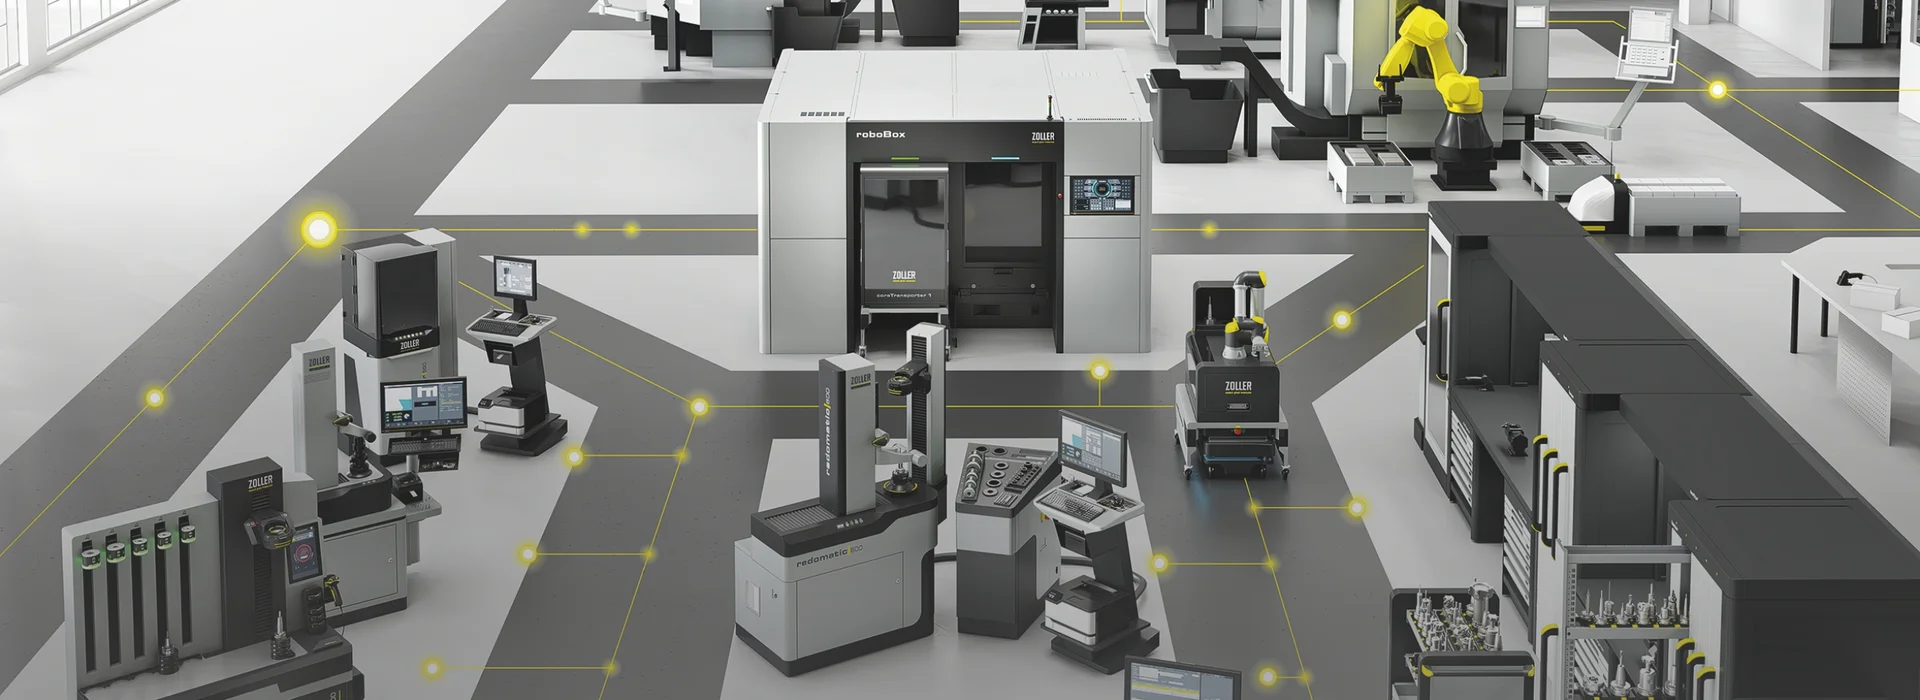
当社の製品、機械、ソフトウェアを通じて、お客様のプロセスを加速させ、不良品の発生を削減するお手伝いをいたします。
お客様の課題にぴったり合ったソリューションを開発いたします。当社のソフトウェアと機器がもたらす可能性について、こちらで詳しくご覧ください。
設定と測定
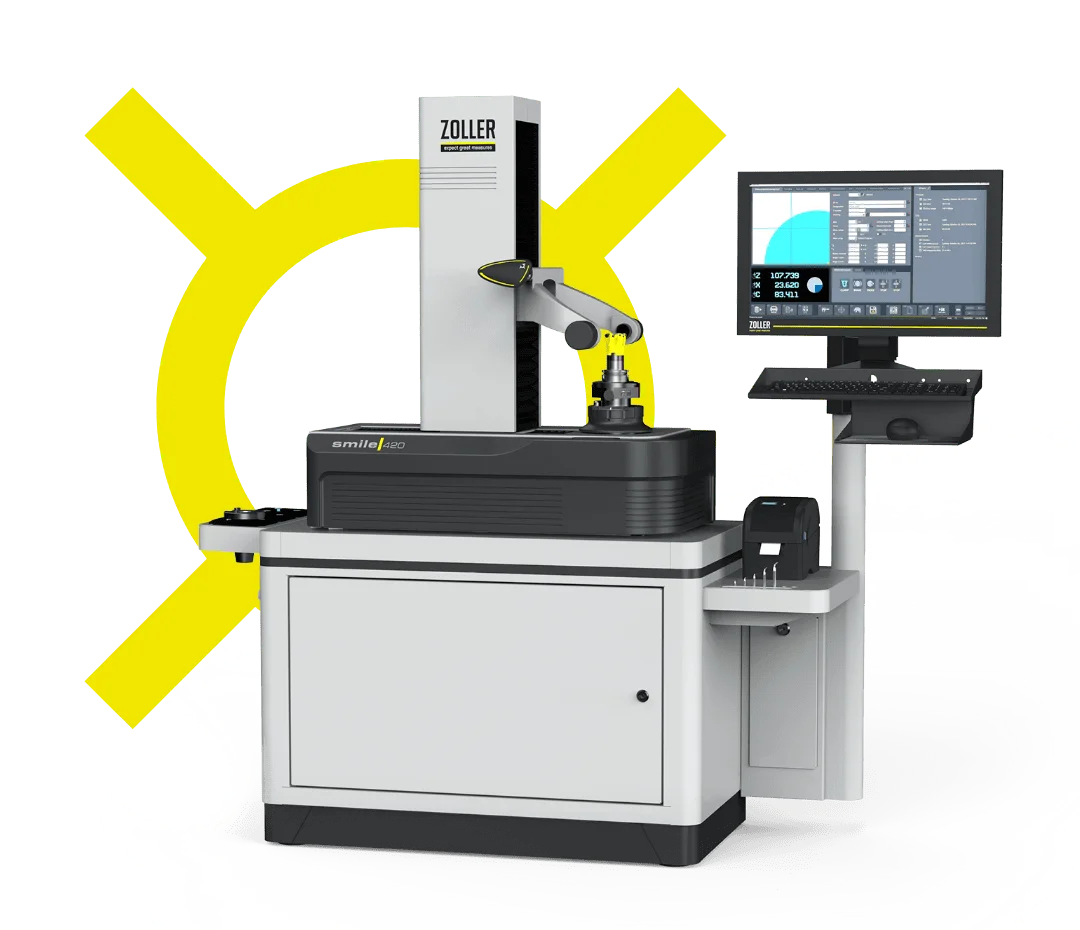
工具のプリセットでコスト削減と安全性の向上を実現
部品を精密に加工するためには、最新のCNC工作機械に正確な工具形状データが必要です。工具プリセッターを使用すれば、機械の外で工具データを測定できるため、セットアップ時間を大幅に短縮できます。工具を取り付ける際、工具プリセッターから即座に工具データを読み込むことができます。 機械へのデータ転送は電子的に行われるため、入力ミスや転送エラーが排除され、完全にエラーフリーです。
ツール管理
生産の経済性を定量的に向上させるべき理由
- セットアップ時間の短縮:適切な工具が、常に適切なタイミングで適切な場所に用意されています。制御システムに最適化されたデータ出力により、機械での入力ミスを防ぎ、それに伴うコストを削減します。
- 探すのではなく、見つける:どの機械にどの工具が用意されており、それが
どこにあるかを常に把握できます。 - 組織化の向上:予測可能な作業時間と効率的な管理を伴う計画的なプロセスにより、効率的な工程管理が実現し、迅速な対応が可能になります。自立した製造ユニットを統合・組織化できます。
- 機械の停止を回避:すべての工具は24時間いつでも利用可能です。機械に適切な工具が装着されていることで、衝突や工具破損を防ぎます。
- 品質を保証:高いシステム可用性と、透明性が高く安定した製造プロセスにより、最高品質が保証されます。
- 保管コストの削減:どの工具がどのくらいの頻度で使用されているかが把握できるため、実際に必要なものだけを注文できます。
- 工具の潜在能力を最大限に引き出す:最適な切削速度と送り速度により、工具寿命を延ばします。
- 生産性の向上:最適化された工具の回転により、リードタイムが短縮され、機械の稼働率が向上します。これにより生産性が向上し、製造コストが削減されます。
データ転送
より安全で高速なデータ転送
個々の生産要素間のデータ交換は、現代の工業生産において不可欠です。ZOLLERのソフトウェアソリューションを利用すれば、メーカーやプラットフォームを問わず、いつでも確実かつ迅速な工具データの転送が保証されます。
検査・測定
測定機が精密な製造を実現します
工具が設計・製造された通りの機能を正確に果たすためには、それ自体が精密に製造されている必要があります。当社の汎用測定機を使用すれば、工具をマイクロメートル単位で測定し、仕様を満たしているかどうかを確認することができます。

自動化
金型測定用自動化ソリューション
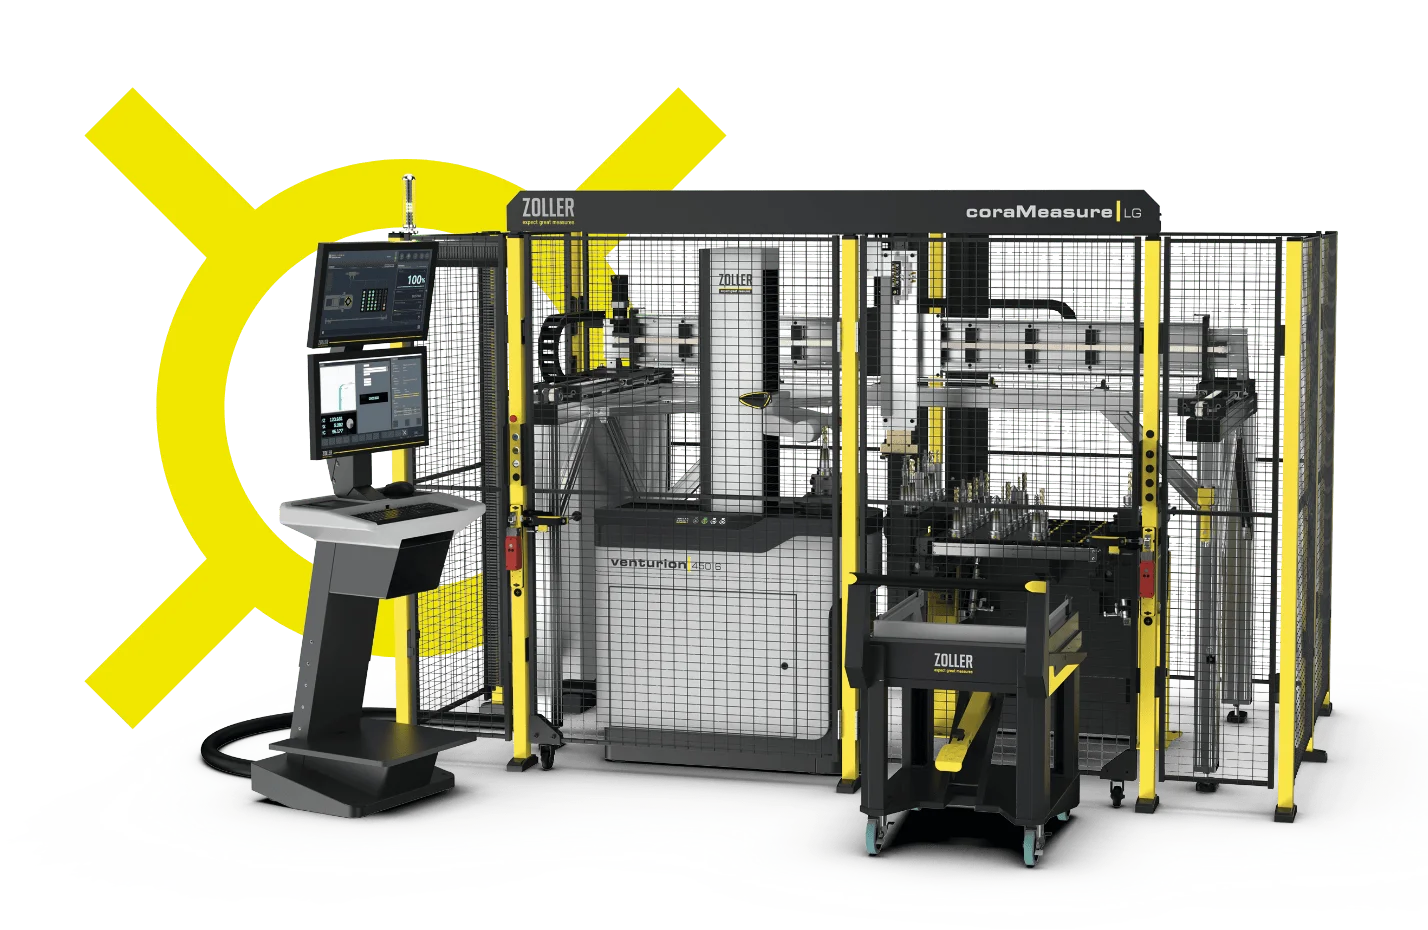
工具研削現場であれ、工具の準備・手配・セットアップであれ、日々の業務の自動化こそが、この課題に対する答えとなります。 ZOLLERは、あらゆる課題に対して、最適な自動工具ハンドリングソリューションを提供します。要件に応じて、追加モジュールを備えたクローズドシステム、複雑な自動化コンセプト、あるいは工具室での協働ロボットによる支援など、最適なソリューションをご提案いたします。
焼きばめ技術
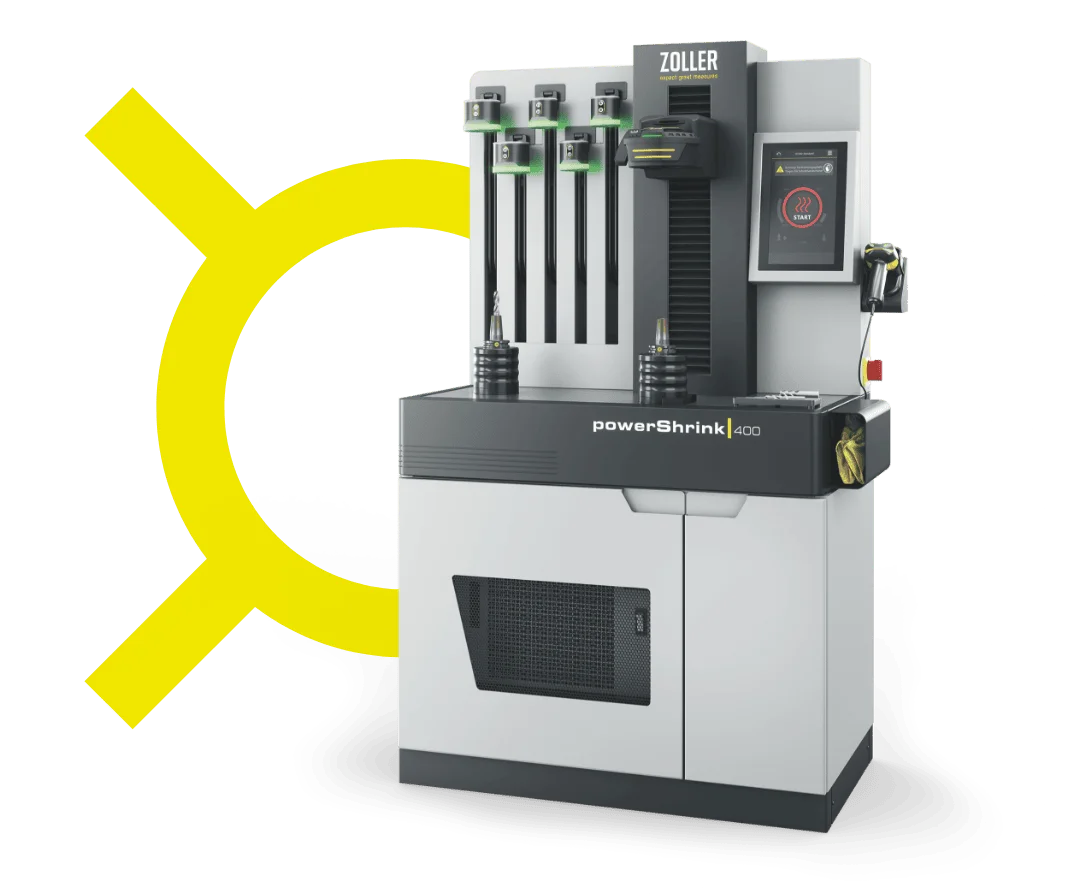
収縮装置の導入によるセットアップ時間の短縮
多くのドリルやフライス工具において、熱収縮による工具固定は、工具をクランプする上で最も迅速かつ高精度な方法です。適切な熱収縮ステーションを使用すれば、必要な作業工程を容易に行うことができます。さらに、熱収縮機を用いることで、これらの工程を大幅に自動化できるだけでなく、適切な測定を行うことでプロセスの信頼性を保証することも可能です。
バランス調整技術
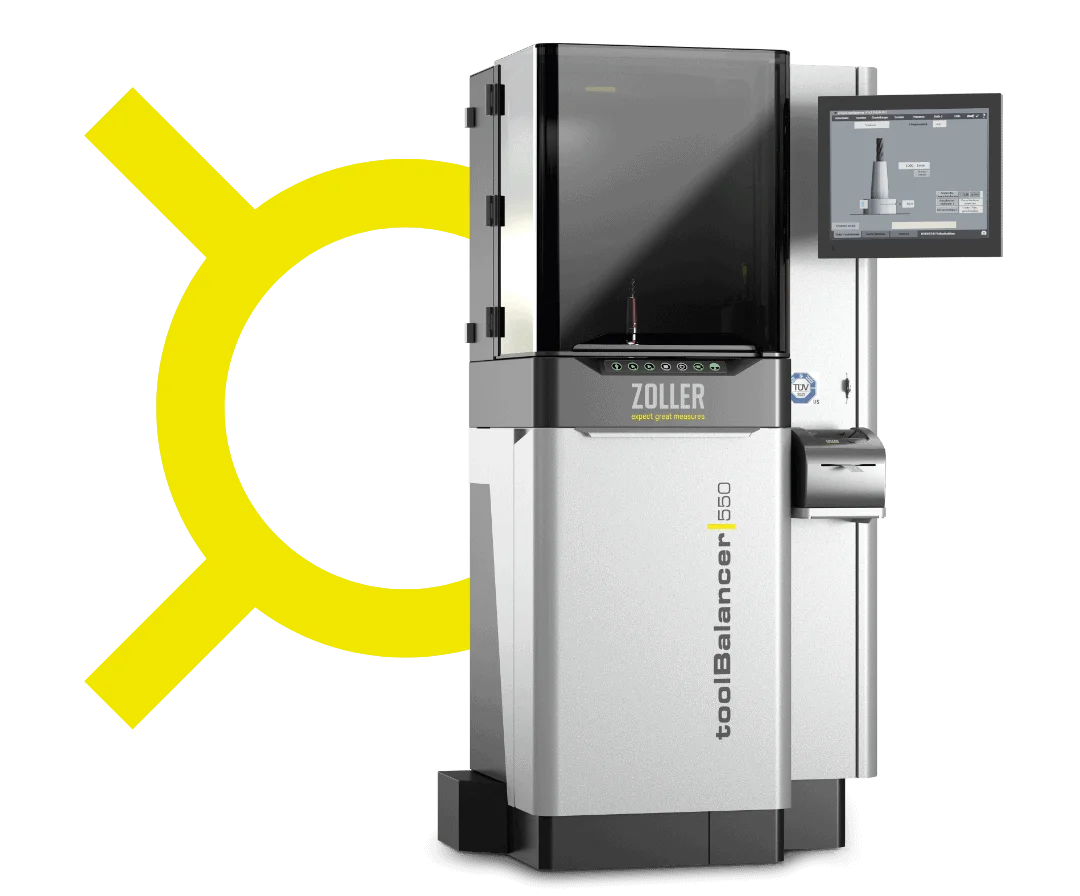
研磨ホイールや工具のバランス調整?重要かつ簡単!
最新の切削加工機にとって、精密にバランス調整された工具は極めて重要です。砥石、工具、および工具システムにおける不均衡は、スピンドルやモーターの摩耗や損傷を引き起こすだけでなく、加工品の不良品発生の原因にもなります。定期的なバランス調整は、機械の停止を防ぎ、品質を確保し、全体的なコストを削減します。
当社のバランス調整システムは、工具の寿命を延ばします。バランス調整された
砥石により、より滑らかな回転と切削性能を実現します。
工具の耐用年数を最適化する
切削工具の耐用時間が長ければ長いほど、その工具にかかるコストは低くなり、より効率的に作業を行うことができます。耐用時間に影響を与える主な要因を把握しておけば、その最適化も容易になります。
準備時間の最適化――
その方法と意義とは?
今日、単一の製品しか製造しない機械や設備はほとんどありません。通常、需要に応じて異なる製品に生産を切り替えています。その結果、機械が通常何も生産していない「段取り替え時間」が発生します。
