Оптимальные процессы
Ральф Хуфшмид, управляющий директор производителя инструмента Hufschmied Zerspanungssysteme GmbH из Бобингена, рассказывает, что его компания производит в основном инструмент, оптимизированный под заказчика. «Отталкиваясь от стандартной конструкции, мы разрабатываем свёрла и фрезы, точно адаптированные к условиям обработки, обрабатываемым материалам и экономическим требованиям производственных компаний. Так мы вносим значительный вклад в оптимальные процессы», – объясняет он концепцию компании.
Тридцать лет назад он вместе с отцом основал компанию на этой идее. Сегодня почти 130 сотрудников Hufschmied на этой основе производят высококачественные свёрла и фрезы прежде всего для труднообрабатываемых материалов и необычных видов обработки. Сюда относятся, например, обрезка и высокоточная обработка компонентов из стекло- и углепластиков для автомобильной промышленности. Производитель инструмента также разрабатывает и внедряет производительные и эффективные процессы и инструмент для обработки высокопрочных вязких металлов, таких как титан-алюминиевые сплавы, применяемые в медицинской технике.
Вместе с ZOLLER мы уже более 20 лет неизменно находим подходящие методы измерения для нашего производства инструмента.
 Ральф Хуфшмид
Управляющий директор Hufschmied Zerspanungssysteme GmbH
Продвигать развитие вперёд
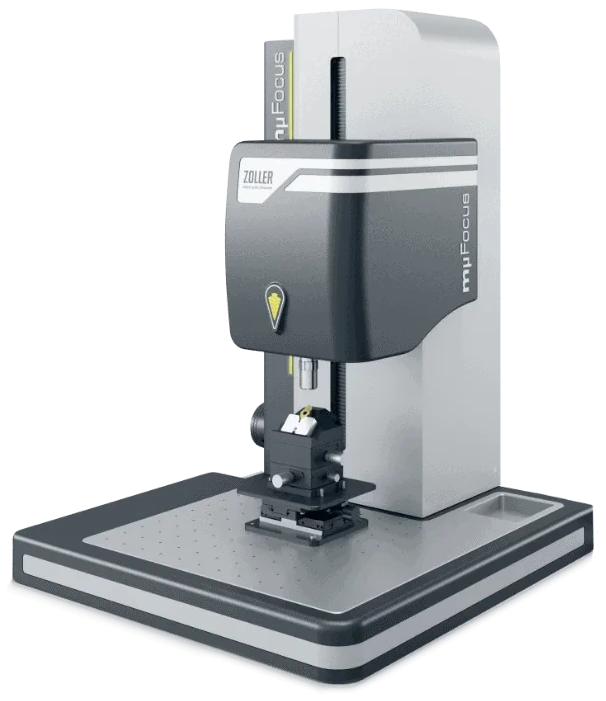
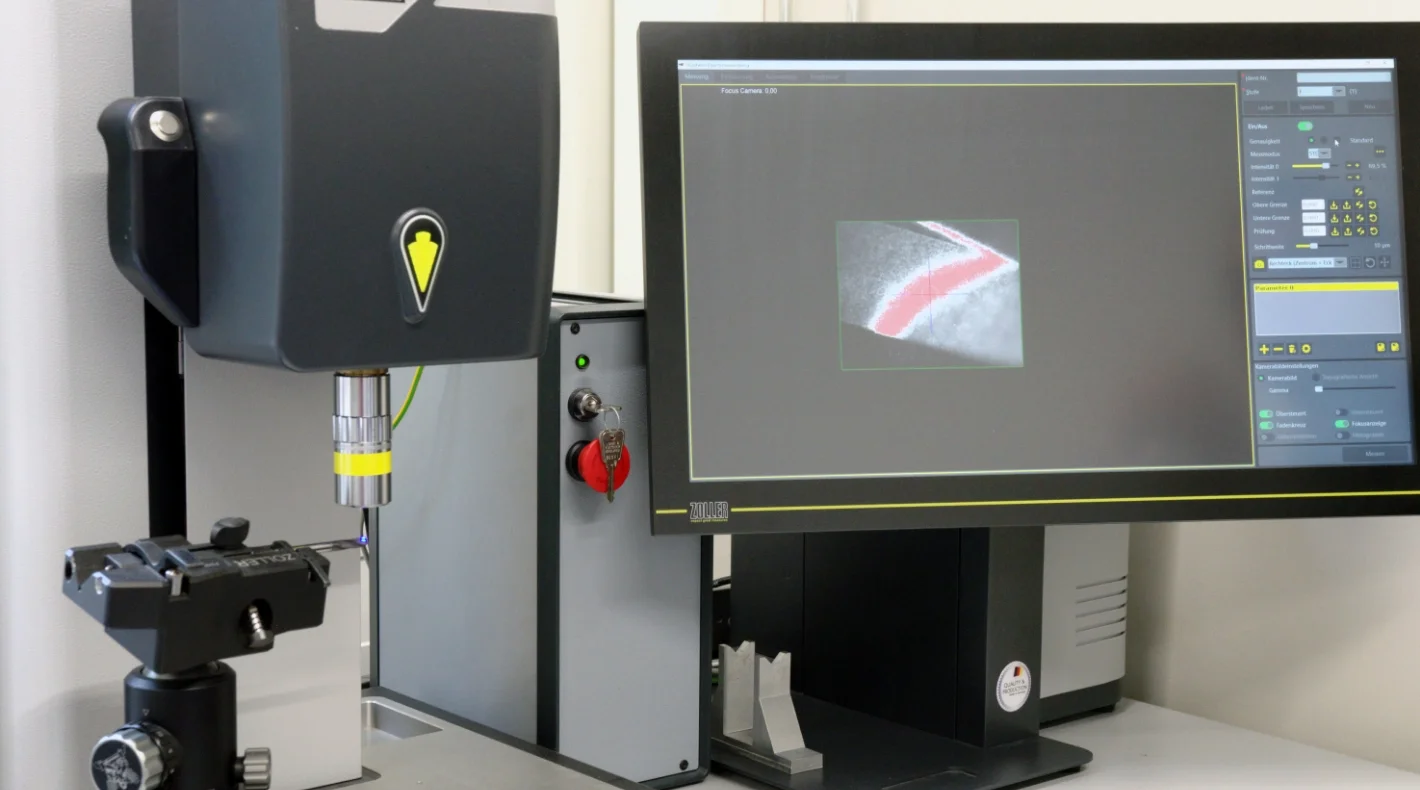
В Hufschmied всегда открыты для инноваций, подчёркивает Ральф Хуфшмид. Поэтому несколько месяцев назад здесь с радостью приняли предложение ZOLLER поработать с оптическим контрольным прибором »mμFocus«.
Эта измерительная техника – одна из перспективных инноваций производителя из Плайдельсхайма. Для ZOLLER сотрудничество даёт особенно ценное преимущество – обратную связь от производителей инструмента с практическим опытом относительно функций, использования и результатов измерения прибора.
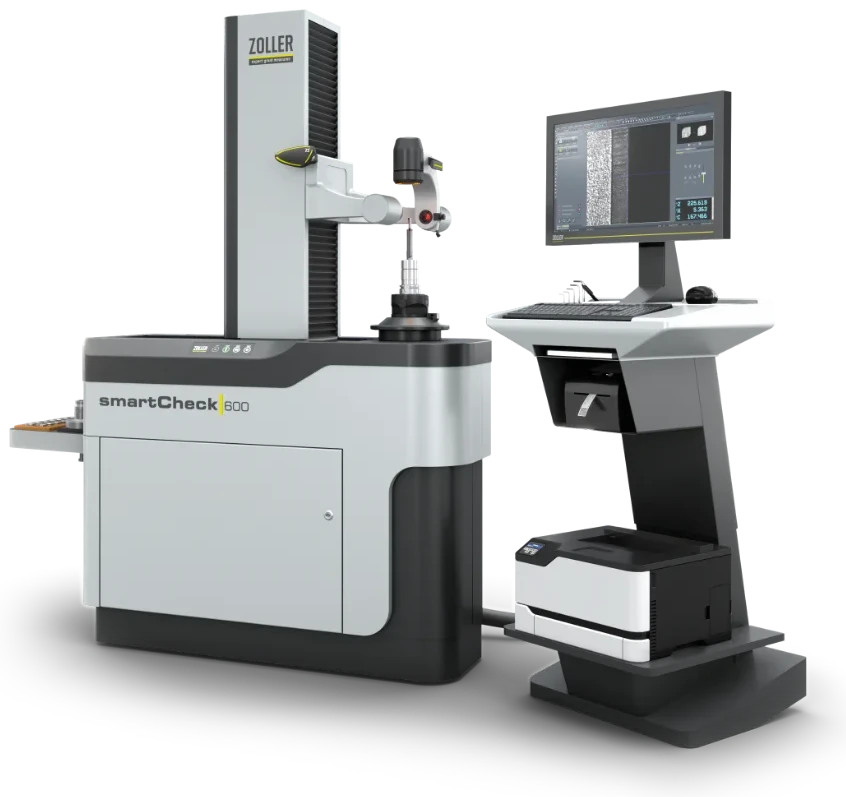
Ральф Хуфшмид добавляет: «Вместе с ZOLLER мы уже более 20 лет неизменно находим подходящие методы измерения для нашего производства инструмента. Уже несколько лет мы работаем с измерительными машинами »genius«. И здесь наш опыт и обратная связь помогли оптимизировать оснащение и управление измерительных машин для реальной практики». Поэтому оба партнёра быстро договорились совместно развивать инновационный оптический метод измерения »mμFocus«, используя опыт производства инструмента.
Оптимальный метод измерения
Повторные измерения различного инструмента дали производителю инструмента Hufschmied ранее невообразимые знания. Д-р инж. Фуэнтес рассказывает: «Например, мы измеряли поверхности хвостовиков фрез щупом. Несмотря на оптимальные значения шероховатости поверхности Ra, снова и снова встречался инструмент, который из-за сил резания вытягивался из гидрорасширяемых или термозажимных патронов. Тогда мы измерили его оптически и получили удивительные результаты».
Производитель инструмента обнаружил, что результаты измерения щупом сильно зависят от направления. Прежде всего это касается хвостовиков инструмента и передаваемых ими сил зажима. Кроме того, как поясняет д-р инж. Фуэнтес, результаты, полученные щупом, не всегда сопоставимы между собой и не всегда пригодны для оценки шероховатости. «Наблюдаются существенные различия в поведении инструмента, хотя усреднённые и измеренные глубины шероховатости (Rz) нескольких инструментов совпадают.
По нашему опыту, оптические методы измерения и контрольные приборы ZOLLER »mμFocus« позволяют детально и достаточно оценить взаимосвязь между глубинами шероховатости и поведением поверхности – в отношении сил зажима и передаваемых крутящих моментов.
Далеко идущие преимущества
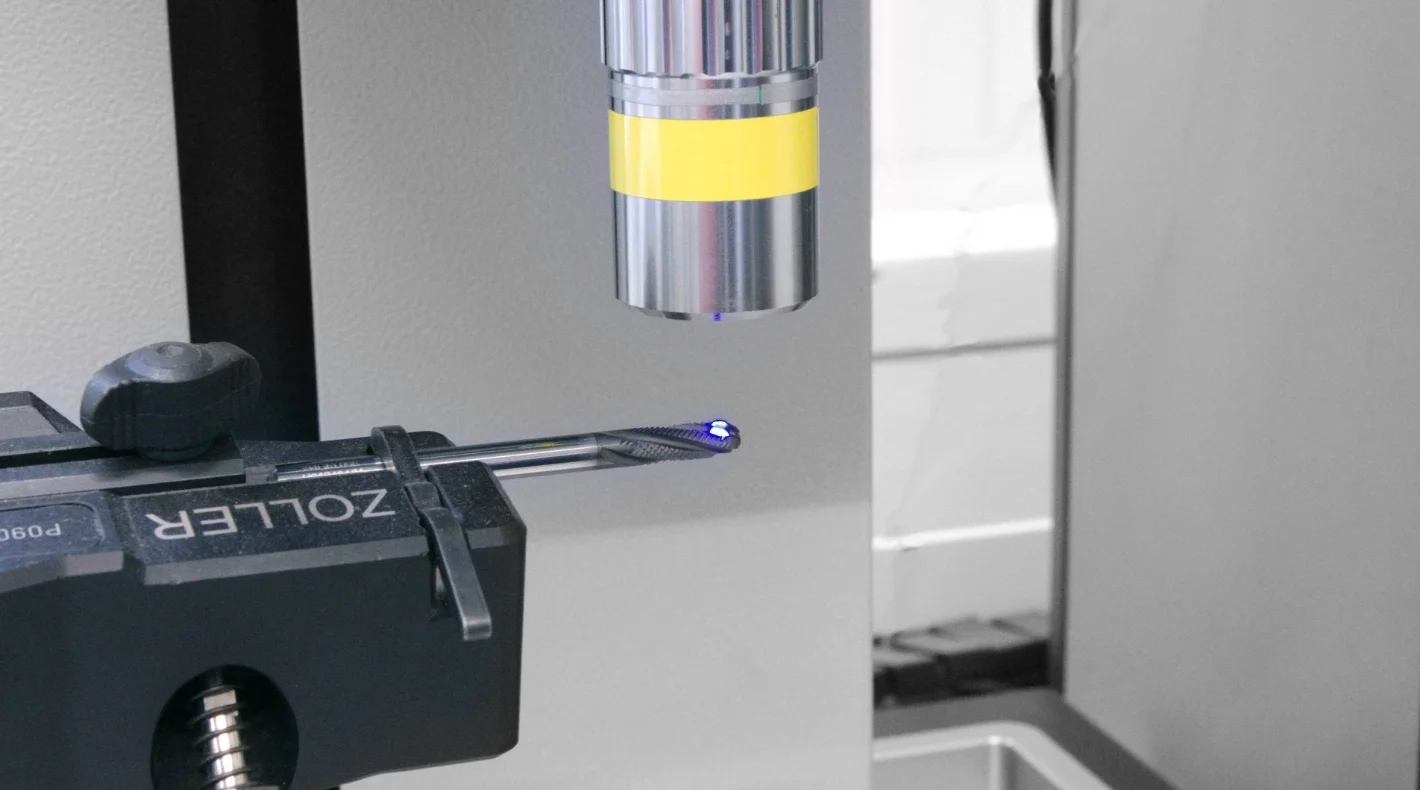
Оптическое измерение с контрольным прибором ZOLLER »mμFocus« даёт специалистам производителя инструмента Hufschmied беспрецедентное понимание свойств поверхностей инструмента. Впервые стало возможно измерять и оценивать шероховатость поверхности по всей площади, а не только вдоль одной линии и в одном направлении, как при контактном измерении. Контрольный прибор »mμFocus« с помощью светового луча фиксирует поверхность размером 1,0 × 0,8 мм с разрешением 1,3 миллиона пикселей. Изображение поверхности на цветном экране показывает профиль высот с разрешением 0,3 мкм разными цветами. Это позволяет оператору целостно оценить зафиксированную и измеренную поверхность. Так появляются ранее неожиданные выводы. Например, на некоторых поверхностях – таких как хвостовик инструмента – можно обнаружить чёткую направленность шероховатости. «Это может быть вызвано шлифованием инструмента», – сообщает д-р инж. Фуэнтес.
Аналогичные результаты оптический микроскопический метод измерения даёт и для инструмента с покрытием. Если обычно измеряемое среднее арифметическое отклонение профиля Ra на покрытии одинаково, то на поверхностях, измеренных контрольным прибором »mμFocus«, видны существенные различия. Это касается как характера профилей высот, так и глубины шероховатости. О фактических геометрических свойствах инструмента со специальным покрытием сегодня известно немного. Кроме того, обычные методы измерения дают лишь общую оценку микрогеометрии. Напротив, инновационный оптический метод измерения с контрольными приборами »mμFocus« открывает широкие возможности для гораздо более точной и детальной оценки поверхностей.